


V moderních řídicích systémech průmyslové automatizace se koordinovaný provoz programovatelných logických automatů (PLC) a frekvenčních měničů (VFD) stal základním řešením pro řízení motorů. V praktických aplikacích však nesprávné zacházení s technickými detaily během jejich připojení často vede k poruchám-od prostojů zařízení až po poškození hardwaru. Tento dokument důkladně analyzuje typické problémy v připojení PLC-VFD a poskytne systematická řešení napříč dimenzemi, včetně přizpůsobení signálu, potlačení rušení a konfigurace parametrů.
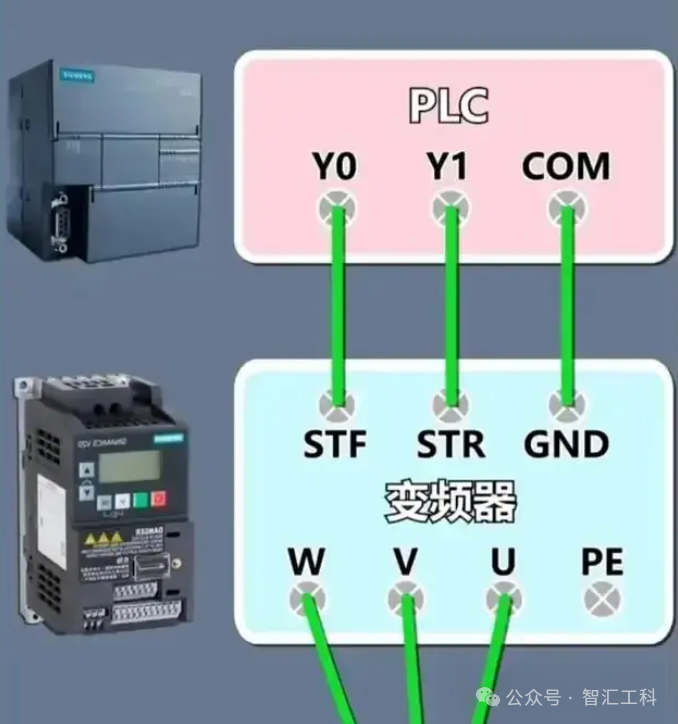
I. Problémy s kompatibilitou hardwarového rozhraní
Primárním problémem při fyzickém připojení PLC k VFD je kompatibilita úrovně signálu. V praxi často dochází k výpadkům komunikace v důsledku nesprávné konfigurace zakončovacího odporu na portech RS485. Například případová studie linky na balení potravin odhalila, že když komunikační vzdálenosti přesáhly 50 metrů bez aktivace zakončovacího odporu 120Ω, chybovost vzrostla o 300 %. Ve scénářích analogového řízení, když připojujete 0-10V výstup PLC Mitsubishi řady FX k VFD Siemens MM440, je třeba vzít v úvahu impedanční přizpůsobení-vstupní impedance VFD musí překročit 22 kΩ, aby byla zajištěna přesnost napěťového signálu. Zvláštní pozornost je třeba věnovat některým domácím frekvenčním měničům využívajícím proudový{17}typ vstupů (např. 4–20 mA). Přímé připojení k napěťovým výstupním modulům PLC vyžaduje 250Ω přesný rezistor pro V/I konverzi.
U digitálního ovládání, kdy výstupní kontakty relé Omron CP1H PLC přímo řídí měniče Schneider ATV310, se životnost kontaktů může zkrátit na jednu- pětinu standardní hodnoty kvůli častému spínání. Doporučuje se použít řešení izolace optočlenu nebo paralelně připojit RC vyrovnávací obvod (typicky 0,1μF + 100Ω) na výstup PLC. To může snížit energii kontaktního oblouku o 70 %. Skutečná naměřená data z automobilové svářečské dílny naznačují, že instalace vyrovnávacího obvodu zvýšila mechanickou životnost relé z 500 000 cyklů na více než 2 miliony cyklů.
II. Vedené elektromagnetické rušení a potlačení
Vysokofrekvenční rušení v průmyslových prostředích pochází především z rychlých spínacích akcí IGBT v měničích s proměnnou frekvencí (VFD). Testování ukazuje, že jediný 22kW VFD může generovat hodnoty du/dt dosahující 5kV/μs. Toto rušení ovlivňuje systémy dvěma cestami: za prvé, prostorové záření narušuje CPU modul PLC, což se projevuje jako útěk programu nebo náhlé skoky v hodnotách vzorkování AD; za druhé, je veden přes společné zemní smyčky, což způsobuje chyby komunikačních bitů. V případové studii čistírny odpadních vod způsobilo společné uzemnění mezi VFD a PLC zvlnění 0,5 V v analogových signálech. Implementace jednobodového uzemnění a nahrazení signálních kabelů stíněnými kroucenými{9}}páry (se stíněním uzemněným na jednom konci) snížilo rušení na 0,02 V.
Pro vysokofrekvenční rušení způsobené výstupy PWM se doporučuje strategie vrstvené ochrany: Úroveň 1: Nainstalujte magnetické kroužky (nikl-zinkoferitový materiál, impedance větší nebo rovna 1 kΩ při 100 MHz) na vstup VFD. Úroveň 2: Oddělte vysoko-a slaboproudové-zóny v rozvaděči s minimálním rozestupem 20 cm. Úroveň 3: Plně stíněte citlivé signální vedení kovovými trubkami. Testování v terénu v čistém prostoru pro polovodiče ukázalo, že tento přístup snižuje chybovost komunikace RS485 PLC z 10⁻⁴ na 10⁻⁸.
III. Společná optimalizace softwarových parametrů
Když jsou hardwarová připojení normální, ale výkon řízení je špatný, často to pramení z nesouladu parametrů. V režimu řízení rychlosti vyžaduje měnič Yaskawa GA700 synchronizaci s cyklem skenování PLC: když je cyklus skenování programu PLC 10 ms, měla by být rychlost odezvy měniče nastavena na 20-30 ms. Pokud je nastaveno příliš krátce (např. 5 ms), způsobí to kolísání otáček motoru o ±3 % jmenovité hodnoty. Data ladění z aplikace textilního stroje ukázala, že nastavení cyklu nastavení PID na dvojnásobek cyklu skenování PLC zlepšilo přesnost řízení napětí příze o 40 %.
Konfigurace komunikačního protokolu vyžaduje ještě jemnější přizpůsobení. V režimu Modbus RTU dosáhla četnost selhání komunikace mezi PLC řady Delta DVP a měniči ABB ACS550 15 %, především kvůli konfliktům v nastavení stop bitů. Experimenty potvrdily, že když je PLC nastaveno na 1 stop bit a měnič na 2 stop bity, pravděpodobnost selhání kontrolního součtu zpráv dosáhne 23 %. Správný přístup je povolit kombinaci „2-bitový stop bit + sudá parita“ na straně PLC, čímž se dosáhne úspěšnosti komunikace 99,99 %. Pro komunikaci PROFIBUS-DP musí být hodinová odchylka mezi Siemens S7-1500 a Danfoss FC302 řízena v rámci 1/4 bitového času; jinak dochází k periodické ztrátě dat.
IV. Typický proces diagnostiky závad
Když dojde k přerušení komunikace, doporučuje se použít vrstvený diagnostický přístup: Nejprve použijte osciloskop ke kontrole signálů fyzické vrstvy (např. diferenciální napětí linky RS485 A/B by mělo být větší nebo rovné 1,5 V). Dále zachyťte zprávy pomocí analyzátoru protokolu (normální rámce Modbus by měly mít 3,5znakové tiché periody). Nakonec ověřte konzistenci parametrů (odchylka přenosové rychlosti musí být<2%). In a cement plant vertical mill case, communication chip damage caused by ground potential differences was identified. The issue was completely resolved by implementing fiber optic converters for isolation.
Pro anomálie analogového řízení zaveďte standardizovaný testovací postup: Nejprve změřte napětí na výstupní svorce PLC (povolená tolerance ±0,1 %); Za druhé, zkontrolujte vstupní zobrazovanou hodnotu na straně měniče (je nutná kalibrace, pokud odchylka překročí 1 %); Nakonec ověřte křivku odezvy kontroly. Záznamy z projektu modernizace vstřikovacího stroje ukazují, že nahrazení původního 12-bitového modulu 16bitovým vysoce přesným DA modulem snížilo odchylku hmotnosti produktu z ±5g na ±0,8g.
V. Špičková-technická řešení
Technologie průmyslového Ethernetu další-generace předefinuje architekturu invertoru PLC-. Technologie sběrnice EtherCAT snižuje komunikační cykly na 100 μs. Při spárování s hardwarovým rozhraním v reálném čase{5}} měničů Siemens G120X dosahuje přesnosti synchronizace ±1 μs. Po implementaci tohoto řešení dosáhl stroj na válcování elektrod lithiové baterie přesnosti kontroly tloušťky ±0,5μm. Technologie Time{11}}Sensitive Networking (TSN) navíc umožňuje standardní přenos ethernetových rámců příkazů řízení pohybu. Když jsou PLC B&R X20 a měniče Lenze 9400 propojeny přes TSN, lze jitter ovládat do 500 ns.
Řešení bezdrátového připojení také vstupují do průmyslových aplikací. Řada ABB ACS880 podporuje připojení WLAN-IEEE802.11ac. V mobilních aplikacích, jako jsou jeřáby, v kombinaci s redundantními komunikačními mechanismy PLC (např. dvoukanálový horký pohotovostní režim) lze průměrnou dobu přepnutí udržet pod 50 ms. Testovací data naznačují, že spolehlivost komunikace zůstává na 99,9 % i při síle signálu -75 dBm v pásmu 2,4 GHz.
S pokrokem Průmyslu 4.0 se bude konektivita mezi PLC a disky vyvíjet směrem ke spolupráci-na systémové úrovni. Inženýrům se doporučuje soustředit se nejen na jednotlivé technické detaily, ale také na zvládnutí holistických metodologií návrhu pro síťové řídicí systémy. Využití technologie digitálního dvojčete k předběžnému-ověření řešení připojení může zásadně snížit-rizika uvedení do provozu na místě. Projekt chytré továrny ukázal, že technologie virtuálního uvádění do provozu snížila problémy s konektivitou o 80 % a zkrátila cykly uvádění zařízení do provozu o 40 %.